
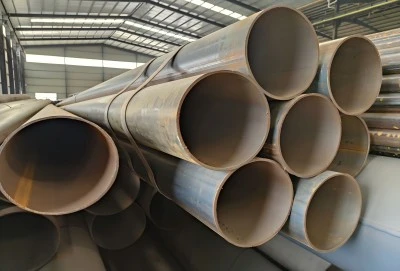
Tuboj velditaj per elektra rezisto (ERW) fariĝis bazŝtono en diversaj industrioj, de nafto kaj gaso ĝis konstruado kaj infrastrukturo. Ĝia populareco devenas de ĝia forto, daŭreco kaj kostefikeco. Sed ĉu vi iam scivolis, kiel ĉi tiuj esencaj tuboj estas faritaj? Ni plonĝu en la fascinan mondon de fabrikado de ERW-tuboj, esplorante ĉiun paŝon de la procezo de la preparado de krudmaterialo ĝis la fina produkto.
|
|
|
Krudmaterialo Preparado kaj Formado
La procezo de veldita tubo per elektra rezistanco komenciĝas per altkvalita ŝtalo. Fabrikistoj tipe uzas varmrulitajn ŝtalvolvaĵojn kiel la ĉefan krudmaterialon. Ĉi tiuj volvaĵoj estas zorge elektitaj surbaze de la dezirataj specifoj de la fina produkto, inkluzive de faktoroj kiel kemia konsisto, mekanikaj ecoj kaj dimensiaj postuloj.
La unua paŝo en la produktadprocezo estas malvolvi la ŝtaltukon kaj nutri ĝin tra serio de ruliloj. Ĉi tiu procezo, konata kiel ebenigo aŭ ebenigo, certigas, ke la ŝtalo estas perfekte plata kaj libera de ia postrestanta kurbiĝo de bobenaĵo. Ĝi estas decida por la postaj formaj paŝoj kaj finfine influas la kvaliton de la veldita kudro.
Post kiam platigita, la ŝtaltuko moviĝas tra serio de formiĝantaj ruloj. Ĉi tiuj ruloj iom post iom fleksas la folion en cilindran formon, kreante tion, kio estas konata kiel "malferma kudra tubo". La randoj de la folio estas zorge vicigitaj por prepari la veldan procezon. La precizeco de ĉi tiu forma stadio estas kritika, ĉar ĝi rekte influas la kvaliton de la veldo kaj la ĝeneralan strukturan integrecon de la preta tubo.
Kurioze, la diametro de la pipo estas determinita en ĉi tiu etapo ĝustigante la formiĝantajn rulojn. Ĉi tiu fleksebleco permesas al produktantoj produkti pipojn de diversaj grandecoj uzante la saman produktadlinion, igante ERW-pipproduktadon multflanka kaj efika procezo.
Veldado kaj Dimensio
La koro de fabrikado de tuboj velditaj per elektra rezistanco kuŝas en la velda procezo. Kiel la nomo sugestas, elektra rezistanca veldado estas uzata por kunigi la randojn de la formita ŝtala plato. Ĉi tiu procezo utiligas la principon de elektra rezistanco por generi varmon ĉe la randoj de la ŝtala plato, efike fandante kaj kunfandante ilin kune.
En ERW, altfrekvenca elektra kurento estas aplikita al la randoj de la ŝtalo tra kontaktradoj aŭ glitkontaktoj. La rezisto de la ŝtalo al ĉi tiu fluo generas intensan, lokalizitan varmecon. Samtempe, premo estas aplikata por kunpremi la varmigitajn randojn, kreante forĝan veldon. Ĉi tiu procezo okazas kontinue kiam la pipo moviĝas tra la produktserio, kreante konsekvencan, longitudan veldon laŭ la tuta longo de la pipo.
Unu el la ĉefaj avantaĝoj de ERW estas, ke ĝi ne postulas aldonan plenigaĵon. La veldo estas formita sole de la gepatretalo, kiu povas rezultigi pli fortan junton kompare kun iuj aliaj veldaj metodoj. La rapideco de la ERW-procezo ankaŭ kontribuas al sia efikeco kaj kostefikeco en tubproduktado.
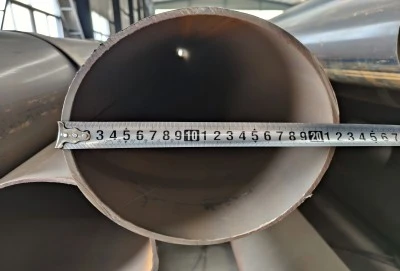
Post veldado, la pipo pasas tra dimensigaj ruloj. Ĉi tiuj ruloj agordas la diametron kaj rondecon de la pipo, certigante ke ĝi plenumas la postulatajn specifojn. La procezo de grandeco ankaŭ helpas malpezigi ajnajn internajn streĉojn, kiuj eble disvolviĝis dum la formado kaj veldado, kontribuante al la ĝenerala kvalito kaj fidindeco de la preta produkto.
Kvalita Kontrolo kaj Post-traktado
Kvalitkontrolo estas kritika aspekto de ERW-pipproduktado. Dum la produktada procezo, diversaj kontroloj kaj provoj estas faritaj por certigi, ke la tubo plenumas ĉiujn postulatajn normojn kaj specifojn.
Unu el la ĉefaj kvalitkontrolaj mezuroj estas nedetrua testado (NDT) de la veldkudro. Ĉi tio tipe implikas ultrasonan aŭ kirlofluan testadon, kiu povas detekti iujn ajn difektojn aŭ nekonsekvencojn en la veldo sen damaĝi la pipon. Ĉi tiuj provoj ofte estas faritaj en reala tempo dum la pipo estas produktita, ebligante tujan korektan agon se iuj problemoj estas detektitaj.
Hidrostatika testado estas alia decida kvalito-kontrola mezuro. En ĉi tiu testo, elektra rezistanco veldita tubo estas plenigita per akvo kaj premizita ĝis nivelo super ĝia desegnita funkcianta premo. Ĉi tiu testo kontrolas iujn ajn likojn aŭ malfortojn en la tubkorpo aŭ veldsuturo.
Post-pretigaj ŝtupoj povas inkludi varmotraktadon por plifortigi la mekanikajn trajtojn de la pipo aŭ por trankviligi iujn ajn restajn stresojn de la produktadprocezo. La pipo ankaŭ povas sperti rektiĝon por certigi ke ĝi renkontas rektajn toleremojn.
Finfine, la pipo estas tranĉita al la postulata longo, kaj finfinaj operacioj kiel bevelado aŭ surfadenado povas esti faritaj depende de la celita apliko de la pipo. La finitaj tuboj tiam estas inspektitaj, markitaj laŭ la koncernaj normoj, kaj pretaj por sendo.
Longma Grupo
La fabrikado de elektrareziste velditaj tuboj estas kompleksa sed efika procezo, kiu kombinas altnivelan teknologion kun preciza inĝenierado. De la zorgema preparado de krudmaterialoj ĝis la altteknologia veldprocezo kaj rigoraj kvalitkontrolaj mezuroj, ĉiu paŝo estas desegnita por produkti tubojn, kiuj plenumas la plej altajn normojn de kvalito kaj rendimento.
La ŝtalaj tuboj velditaj per elektra rezisto de Longma Group estas fabrikitaj por plenumi gamon da industriaj normoj, certigante kvaliton kaj fidindecon. Konformaj al la specifoj de API 5L, ASTM A53, ASTM A500, ASTM A252, kaj ASTM A795, ĉi tiuj tuboj estas desegnitaj por diversaj aplikoj en la nafto-, gaso- kaj konstruindustrioj, provizante fortikan solvon por kaj strukturaj kaj premtubaraj bezonoj. Se vi elektas viajn fabrikistojn de velditaj per elektra rezisto, bonvenon kontakti LONGMA GROUP ĉe info@longma-group.com.








