
AS NZS 1163 estas la aŭstralia/Nov-Zelanda Normo por Malvarme formitaj strukturŝtalaj kavaj sekcioj. Ĉi tiu Normo precizigas la postulojn por la produktado kaj liverado de malvarme formitaj, elektraj rezist-veldaj, ŝtalaj kavaj sekcioj uzataj por strukturaj celoj.
La normo AS NZS 1163 klasifikas ŝtalajn tubojn en plurajn nivelojn, kaj ĉiu nivelo distingiĝas laŭ siaj mekanikaj propraĵoj kaj kemia konsisto. Ĉi tiuj gradoj kovras C250, C350, C450, ktp., kie valoroj estas uzataj por indiki ke la materialo renkontas aŭ superas sian minimuman cedeblecon (esprimita en megapaskaloj).
AS NZS 1163 altnivelaj fabrikaj teknikoj estas uzataj por formi kaj veldi, garantiante precizajn formojn kaj fortikan veldan integrecon. Ĉi tio estas fundamenta por plenumi la strukturajn postulojn AS 1163 skizitajn en la specifoj.
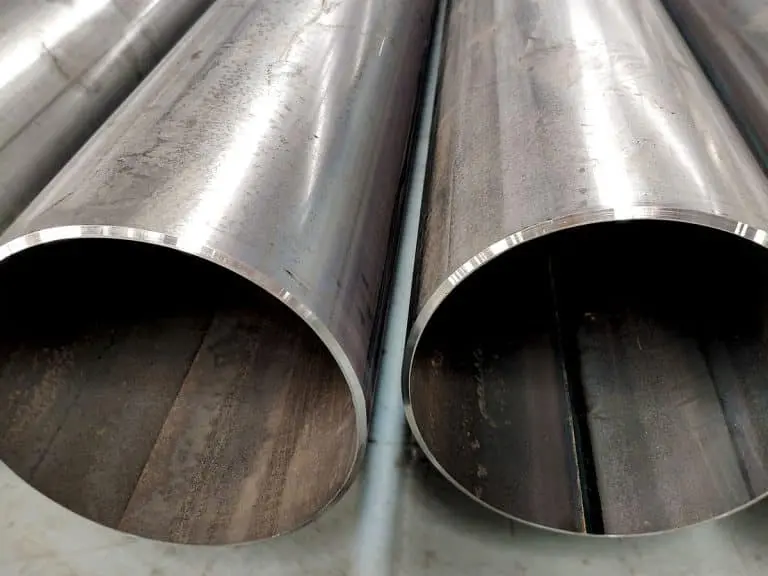
AS NZS 1163 finitaj kavaj profiloj devus esti fabrikitaj per malvarma formadprocezo kaj kunigitaj ĉe la striaj randoj uzante rezistajn veldajn teknikojn. La veldoj devas esti laŭlongaj kaj la ekstera tegaĵo devas esti forigita. Ne devus esti posta integra varmotraktado de la AS NZS 1163 preta produkto.
AS NZS 1163 povas necesigi termotraktadprocezojn bazitajn sur apliko kaj specifoj. Ĉi tio plibonigas la mekanikajn ecojn de la ŝtalo, certigante optimuman agadon sub diversaj kondiĉoj.
Antaŭ la streĉa aŭ trafo-testo, la specimenoj de AS NZS 1163 devas esti varmigitaj al inter 150 °C kaj 200 °C kaj aĝaj dum ne malpli ol 15 minutoj.
Se ĝi intencas revarmi ĉi tiujn gradojn super 620 °C, la aĉetanto devas diskuti la aplikon kaj proponitan revarmigan traktadon kun la fabrikanto.
Por plibonigi la korodan reziston de la ŝtala tubo kaj plilongigi ĝian funkcidaŭron, la surfaca traktado de la ŝtala tubo ankaŭ estas klare specifita en la AS NZS 1163-normo. Ĉi tio povas impliki tegaĵon, tegaĵon aŭ alian surfacan traktadon por protekti la ŝtalpipon de la ekstera medio.
AS NZS 1163, la produktado de ŝtalaj tuboj devas esti submetita al plena gamo de kvalitkontroloj, inkluzive de sed ne limigita al dimensia precizeco, testado de mekanikaj trajtoj, analizo de kemia konsisto, kvalito de velditaj juntoj kaj surfacaj kondiĉoj.
Krome, por certigi, ke ne ekzistas difektoj ene de la produkto, necesas efektivigi regulajn nedetruajn provojn, kiel ultrasona provo, X-radia aŭ magneta partiklo-testado.








